
Вибір сталі для литої деталі визначається не лише її геометрією. Потрібно врахувати характер навантажень, умови експлуатації, вимоги до зносостійкості та подальшої механічної обробки. Саме ці дані формують основу технологічного рішення.
Промислове сталеве лиття передбачає послідовне узгодження матеріалу, конструкції відливки, модельної та стрижневої оснастки, ливникової системи й вимог до готової деталі. Помилка на одному з цих етапів може вплинути на можливість отримання необхідної геометрії або подальшої механічної обробки.
Вибір сталі для промислової деталі
Які фактори враховують під час вибору матеріалу
Матеріал підбирають з урахуванням функції деталі в конкретному обладнанні. Для корпусної деталі, елемента механізму або компонента, що працює в умовах зношування, вимоги можуть відрізнятися. Тому виробництву важливо знати не тільки назву деталі, а й умови її роботи.
| Фактор | Що потрібно врахувати |
|---|---|
| Механічні навантаження | Характер навантаження та найбільш відповідальні ділянки конструкції |
| Зношування | Тертя, ударний або абразивний вплив на робочі поверхні |
| Умови експлуатації | Робоче середовище та режим використання деталі |
| Геометрія | Товщина перерізів, переходи, ребра та масивні зони |
| Механічна обробка | Поверхні, для яких потрібне отримання точних кінцевих розмірів |
Матеріал потрібно розглядати разом із конструкцією
Навіть правильно визначена марка сталі не компенсує технологічно невдалу геометрію. Масивні ділянки, різкі переходи перерізів та внутрішні порожнини впливають на заповнення форми й подальше затвердіння металу. Тому під час підготовки виробництва матеріал і конструкцію аналізують комплексно.
Оснастка для отримання заданої геометрії
Що враховують під час проектування оснастки
Модельна та стрижнева оснастка фактично визначає форму майбутньої заготовки. При цьому відливка не є точною копією готової деталі: у конструкції враховують технологічні ухили, припуски на механічну обробку та особливості формування внутрішніх порожнин.
- положення деталі відносно площини роз’єму форми;
- можливість вилучення моделі без пошкодження форми;
- наявність внутрішніх каналів і необхідність стрижнів;
- припуски на поверхнях, які оброблятимуться;
- зміни товщини стінок і перехідні ділянки;
- розташування ливникових і живильних елементів;
- можливість очищення та вилучення технологічних елементів після лиття.
Припуски визначають ще до виготовлення форми
Якщо після лиття деталь має пройти фрезерування, точіння або свердління, відповідні поверхні повинні мати запас металу для отримання остаточних розмірів. Припуск залежить від конкретної поверхні, технології виготовлення заготовки та подальшого маршруту обробки. Тому його визначають на етапі технологічної підготовки, а не після отримання відливки.
Контроль якості відливки та готової деталі
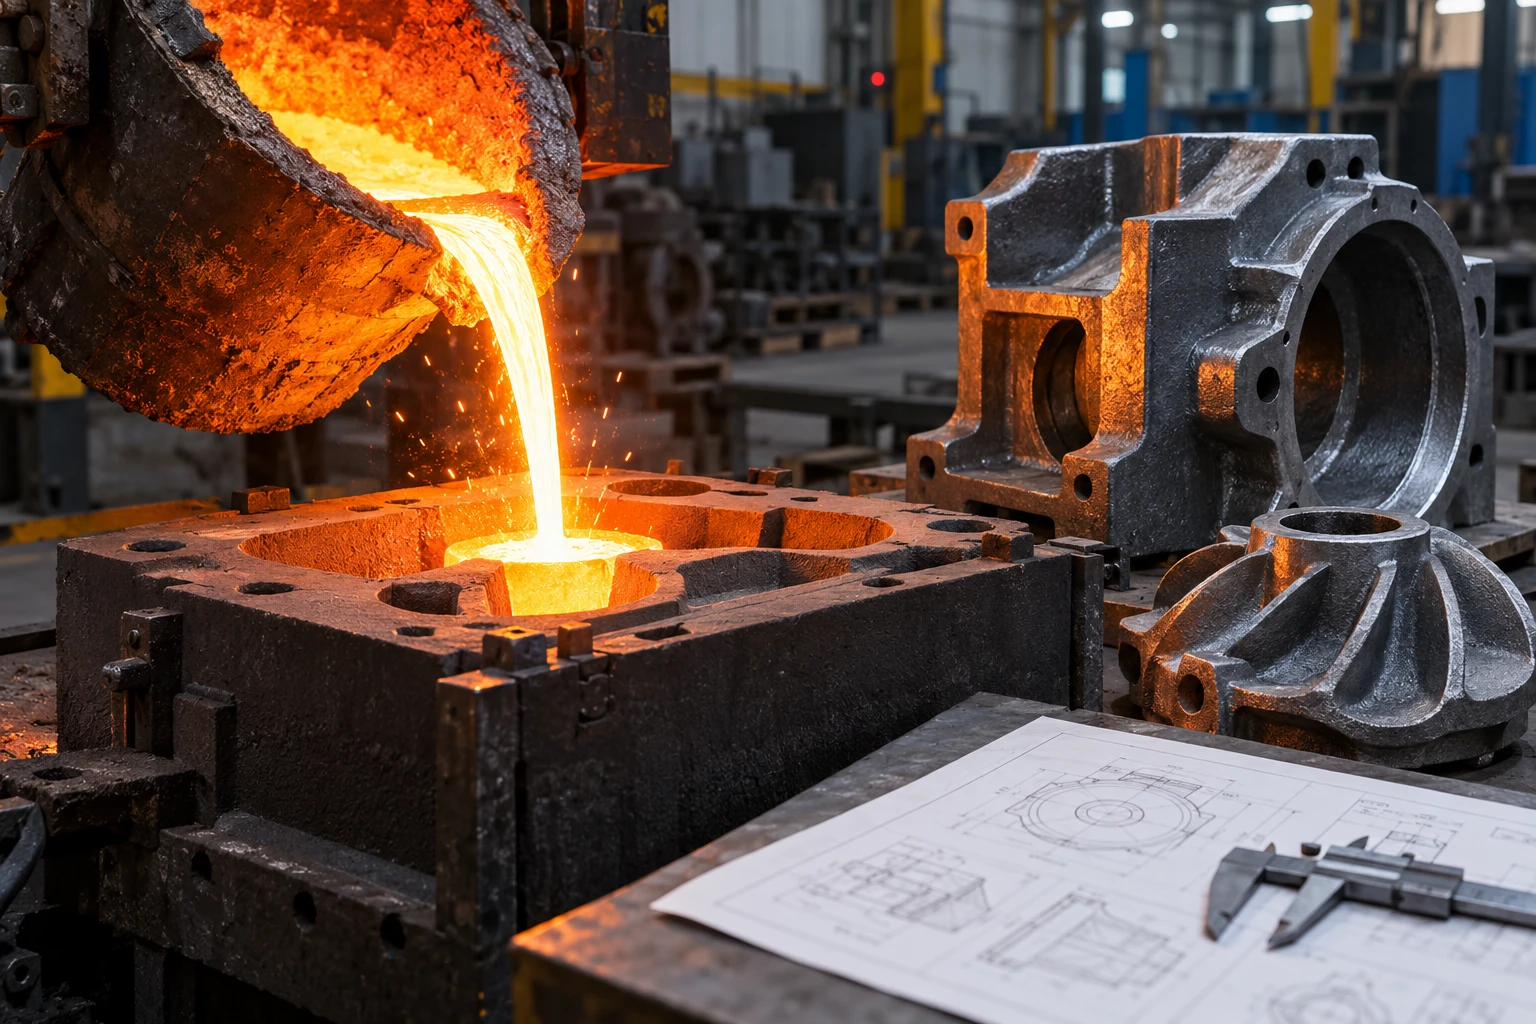
Послідовність контролю виробу
Контроль починається ще до заливання металу. Перевіряють технічну документацію, відповідність матеріалу заданим вимогам і готовність оснастки. Після отримання заготовки оцінюють її стан, геометрію та придатність до механічної обробки.
- Перевірка креслення та вимог до матеріалу.
- Контроль підготовленої модельної та стрижневої оснастки.
- Перевірка форми перед заливанням.
- Огляд відливки після вибивання та очищення.
- Оцінка геометрії та придатності заготовки до обробки.
- Механічна обробка передбачених поверхонь.
- Контроль остаточних розмірів, посадок і взаємного розташування елементів.
Які параметри перевіряють на різних етапах
| Етап | Об’єкт контролю | Мета |
|---|---|---|
| Підготовка | Креслення, матеріал, технологія | Узгодити вимоги до деталі з технологією виготовлення |
| Формування | Форма та стрижні | Забезпечити правильне формування геометрії |
| Після лиття | Поверхня та геометрія відливки | Виявити видимі невідповідності та оцінити придатність заготовки |
| Після обробки | Розміри та посадки | Підтвердити відповідність готової деталі кресленню |
Для українських підприємств така система особливо важлива під час виготовлення деталей для ремонту обладнання. Якщо оригінальний компонент більше недоступний, виробництво може працювати за кресленням або відновленою документацією. У цьому випадку необхідно врахувати не лише геометрію деталі, а й розміри спряжених елементів та умови її роботи.
Промислове сталеве лиття фактично поєднує три завдання: правильно визначити матеріал, сформувати заготовку з необхідною геометрією та підтвердити її відповідність технічним вимогам. Узгодженість цих етапів дозволяє отримати відливку, яку можна безпечно передати на механічну обробку та використати як основу для готової промислової деталі.


